

 中文简体


Le plastique est le matériau utilisé par la plupart des designers lorsqu’ils ont besoin de quelque chose de léger, résistant et peu coûteux à mouler. Il est également, de par sa nature, un isolant. Les charges statiques s'accumulent à la surface, la poussière s'y accroche et les interférences électromagnétiques traversent un boîtier en plastique comme si le mur n'était pas là. Un revêtement conducteur sur plastique est la réponse habituelle, mais il ne fonctionne bien que lorsqu'il est choisi pour le polymère situé en dessous plutôt que pour le chiffre de conductivité imprimé sur une fiche technique.
Après plus d’une décennie passée à développer des liquides ioniques et des additifs fonctionnels pour les applications polymères et électroniques, nous avons observé le même schéma se répéter : la chimie est rarement le point faible. L'adhésion, le prétraitement, le contrôle du durcissement et la manière dont une pièce revêtue est finalement mise à la terre déterminent si le projet résiste sur le terrain.
Pourquoi un revêtement conducteur sur du plastique en vaut la peine
Sur une pièce métallique, la conductivité est une propriété du matériau massif. Sur une pièce en plastique, c'est quelque chose qui s'ajoute à la surface, et cette différence façonne toute la tâche d'ingénierie. Trois exigences animent la plupart des projets :
- Contrôle statique. Les plateaux de manutention, les supports de bandes et les films d'emballage nécessitent un chemin contrôlé vers la terre afin que la charge ne s'accumule pas et ne se décharge pas dans les appareils électroniques sensibles.
- Blindage électromagnétique. Une couche conductrice sur un boîtier atténue les interférences entrant et sortant du boîtier, c'est pourquoi le plastique enduit reste courant dans le matériel d'instrumentation et de communication.
- Circuits fonctionnels. Les interrupteurs à membrane, les surfaces tactiles et les antennes imprimées utilisent des encres conductrices pour transporter de petits courants à travers un film flexible.
Les performances sont normalement exprimées en résistivité superficielle en ohms par carré : environ 10 4 à 10 6 ohms/carré est conducteur, 10 6 à 10 9 dissipatif, et 10 9 à 10 12 antistatique, alors que le blindage nécessite généralement 10 0 à 10 2 ohms/carré. Savoir de quelle bande votre produit a réellement besoin permet d'économiser de l'argent, car un revêtement chargé en carbone fait souvent le travail d'un revêtement en argent pour une fraction du coût.
Comment fonctionnent réellement les revêtements conducteurs sur un polymère
Un revêtement est un film mince et non une plaque métallique. Il s'agit d'un liant, généralement acrylique, époxy, polyuréthane ou résine à base d'eau, porteur d'un élément conducteur.
Systèmes basés sur des charges
Le noir de carbone, le graphite, les paillettes d'argent, le nickel et le cuivre argenté fonctionnent tous de la même manière : au-dessus d'une certaine charge, les particules se touchent et forment un réseau à travers le film séché. En dessous de ce seuil, la résistance augmente fortement, c'est pourquoi la charge de charge, le temps de mélange, l'épaisseur du film et le programme de durcissement sont si importants. Un film légèrement sous-rempli ou pulvérisé de manière inégale peut lire des mégohms là où la spécification promettait des kilo-ohms.
Systèmes ioniques et intrinsèquement conducteurs
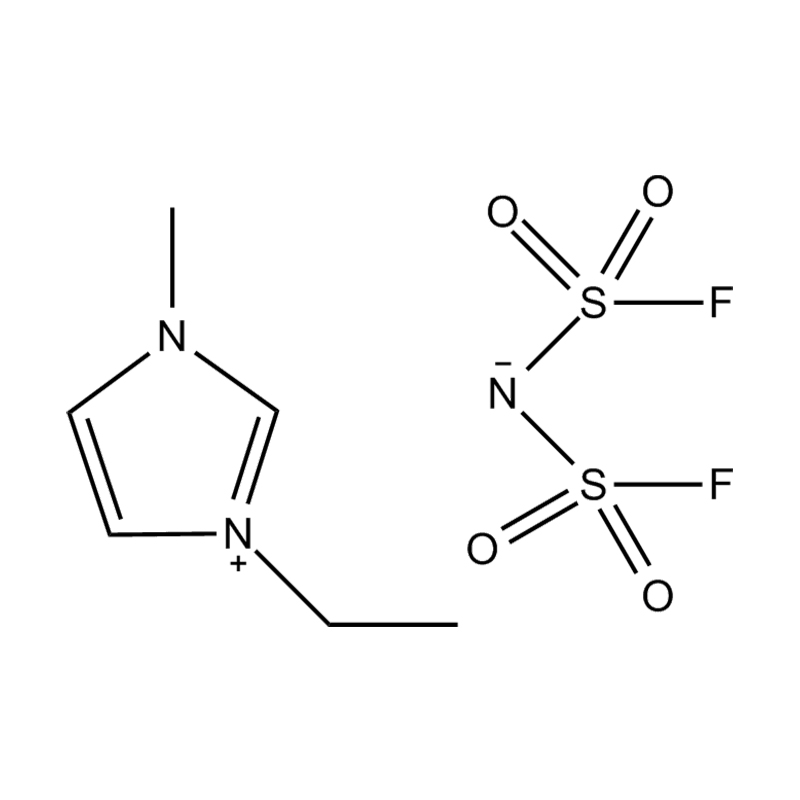
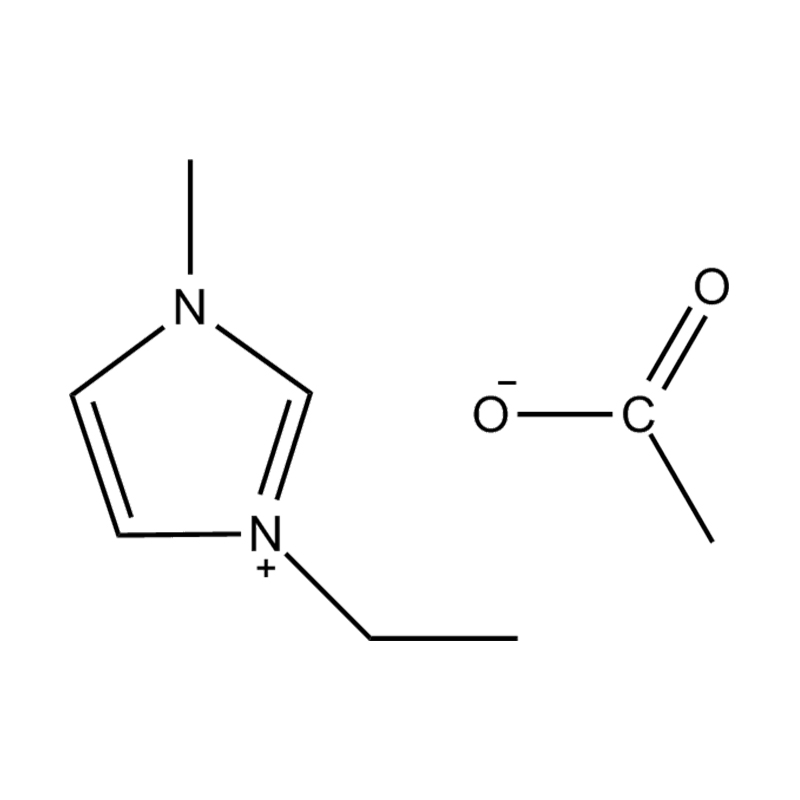
Les liquides ioniques, les sels d'ammonium quaternaire et les produits chimiques associés déplacent les ions plutôt que les électrons, donnant une dissipation douce et dépendante de l'humidité qui convient aux films antistatiques. Les polymères conducteurs tels que PEDOT:PSS forment un squelette conjugué qui transporte les électrons et peut être recouvert d'une couche suffisamment fine pour rester optiquement transparent. Les deux solutions sont intéressantes là où la transparence, la flexibilité ou la faible charge de particules sont importantes, et toutes deux nécessitent un contrôle de l'humidité plus strict qu'un film chargé de métal.
Comparaison des voies de revêtement courantes
Considérez les chiffres ci-dessous comme des points de départ pour vos propres essais plutôt que comme des valeurs garanties.
| Itinéraire | Composant conducteur | Résistivité superficielle | Utilisation typique | Principale limite |
|---|---|---|---|---|
| Rempli de carbone | Noir de carbone, graphite | 10 3 à 10 6 ohms/carré | Plateaux ESD, support en bande, blindage à faible coût | Couleur foncée, élimination du carbone |
| Rempli d'argent | Flocons d'argent | 0,01 à 0,1 ohms/m² | Blindage haute fiabilité, interrupteurs à membrane | Coût du matériel |
| Particule métallique | Nickel, cuivre argenté | 0,05 à 10 ohms/m² | Boîtiers, coques de connecteurs | Risque de corrosion et galvanique |
| Antistatique ionique | Liquides ioniques d'ammonium quaternaire ou d'imidazolium | 10 6 à 10 11 ohms/carré | Films antistatiques transparents, emballages, produits en feuilles | Sensibilité à l'humidité, risque de migration |
| Polymère conducteur | PEDOT:PSS et similaire | 10 2 à 10 6 ohms/carré | Électrodes flexibles transparentes, capteurs | Sensibilité à l’humidité et à l’acidité |
L'adhésion est le point où la plupart des projets échouent
Les plastiques ne sont pas des métaux. Le polypropylène et le polyéthylène non traités ont une énergie de surface proche de 30 mN/m, tandis que la plupart des liants de revêtement ont besoin d'un substrat supérieur à environ 38 à 42 mN/m avant de mouiller et d'adhérer correctement. L'ABS, le polycarbonate et le polyamide sont plus conviviaux, mais ils arrivent toujours avec des agents de démoulage, de la poussière et des contaminations de manipulation.
Le prétraitement est la réponse pratique. Les traitements plasma et corona augmentent l'énergie de surface et ajoutent des groupes polaires, le traitement à la flamme fait de même pour de nombreuses polyoléfines et les amorces sont utilisées là où l'équipement n'est pas disponible. Appliquer dans la fenêtre d'activation, car les surfaces traitées retrouvent leur état d'origine en quelques heures ou jours.
Deux autres modes de défaillance méritent attention. Les revêtements à base de solvants peuvent fissurer les mélanges de polycarbonate sous contrainte, le choix du solvant doit donc être testé sur des pièces réelles, et les systèmes durcis par la chaleur peuvent déformer les moulures à parois minces. C'est pourquoi les revêtements à basse température et durcissant aux UV sont souvent choisis pour le PVC et le PET.
Une séquence d'application pratique
Passant de l’échantillon à la production, cette commande réduit au minimum les surprises.
- Confirmez la qualité du polymère et mesurez son énergie de surface avant de commander un revêtement.
- Nettoyer les pièces pour éliminer les agents de démoulage, les huiles et la poussière, puis les manipuler avec des gants.
- Prétraitez par plasma, couronne ou flamme et enregistrez les paramètres afin qu'ils puissent être répétés.
- Masquez les ouvertures des connecteurs, les bossages de vis et les contacts de mise à la terre, et vérifiez que le masquage résiste au spray.
- Appliquez des passes fines et superposées à une distance constante plutôt qu'une seule couche épaisse.
- Durcissez selon le système de liant, car la conductivité des films à base de charges s'améliore souvent à mesure que le film sèche.
- Testez les premières pièces de production pour la résistivité, l’adhérence et l’épaisseur avant d’exécuter le lot.
- Donnez à chaque partie blindée un chemin de terre défini, car un film conducteur non mis à la terre ne fait pas grand-chose.
Que mesurer avant de passer à l'échelle
Il est facile de mesurer la conductivité sur un échantillon frais et de s’arrêter là. Il est plus utile de connaître le comportement du revêtement en service.
- Résistivité de surface, mesurée à température et humidité contrôlées avec une sonde parallèle, sur des pièces plutôt que uniquement sur des coupons plats.
- Adhérence, par test de ruban quadrillé sur la face enduite et sur les chants coupés après enduction.
- Épaisseur du film sec, suivie sur toute la pièce afin de capturer les coins épais et les creux fins.
- L'humidité et les cycles thermiques, qui exposent les systèmes ioniques à l'humidité et les systèmes de remplissage aux contraintes d'interface.
- Tests d'abrasion et de flexion des films qui seront manipulés, enroulés ou pliés lors de l'assemblage.
- Efficacité du blindage sur un boîtier assemblé, car les coutures, les interstices et les points de fixation non revêtus limitent les performances plus souvent que le film lui-même.
Faire correspondre l'itinéraire à la pièce
Le bon choix dépend généralement de la géométrie et de l’environnement. Les grands panneaux et plateaux simples conviennent aux revêtements chargés de carbone qui pulvérisent rapidement. Les boîtiers comportant des évidements profonds et des nervures internes peuvent nécessiter une charge conductrice dans la résine ou un processus sous vide, car un pistolet pulvérisateur ne peut pas atteindre partout. Les fenêtres transparentes pointent vers des polymères conducteurs ou des systèmes antistatiques ioniques qui restent clairs, et les pièces exposées aux solvants ou au brouillard salin nécessitent que le comportement à la corrosion des systèmes remplis de métal soit examiné tôt plutôt que tard.
Le coût appartient à la même conversation. Le coût total par pièce acceptable constitue une comparaison plus honnête que le prix par litre de revêtement.
Quand la composition bat le revêtement
Tous les problèmes statiques ne nécessitent pas une étape de revêtement. Une chimie antistatique peut être intégrée à la résine afin que le moulage fini dissipe la charge sans opération secondaire. Cette approche atteint les surfaces internes, résiste au nettoyage et à la manipulation et élimine entièrement le masquage, raison pour laquelle elle est populaire pour les fourre-tout, les films et les moulures complexes.
Si vous envisagez cette voie, notre aperçu de agents antistatiques pour plastiques, textiles, appareils électroniques et rubans adhésifs explique où les additifs composés gagnent leur place et où un revêtement fait encore mieux le travail.
Les compromis sont la compatibilité et la permanence. Un additif doit se disperser proprement, ne doit pas décolorer ni fragiliser le polymère et doit rester dans la pièce plutôt que de migrer vers la surface et de s'effacer.
Choisir la chimie derrière l'additif
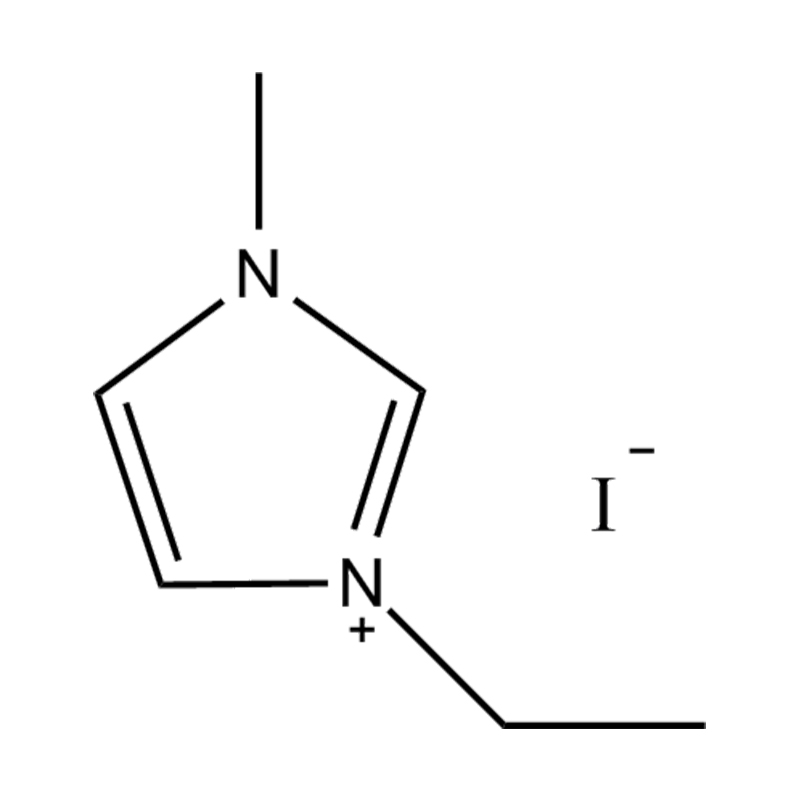
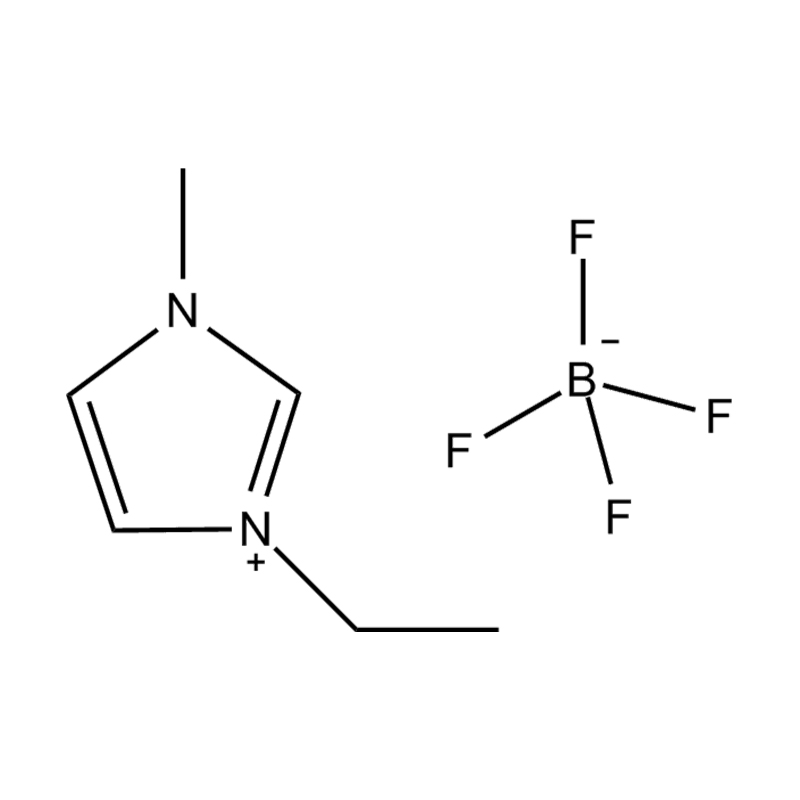
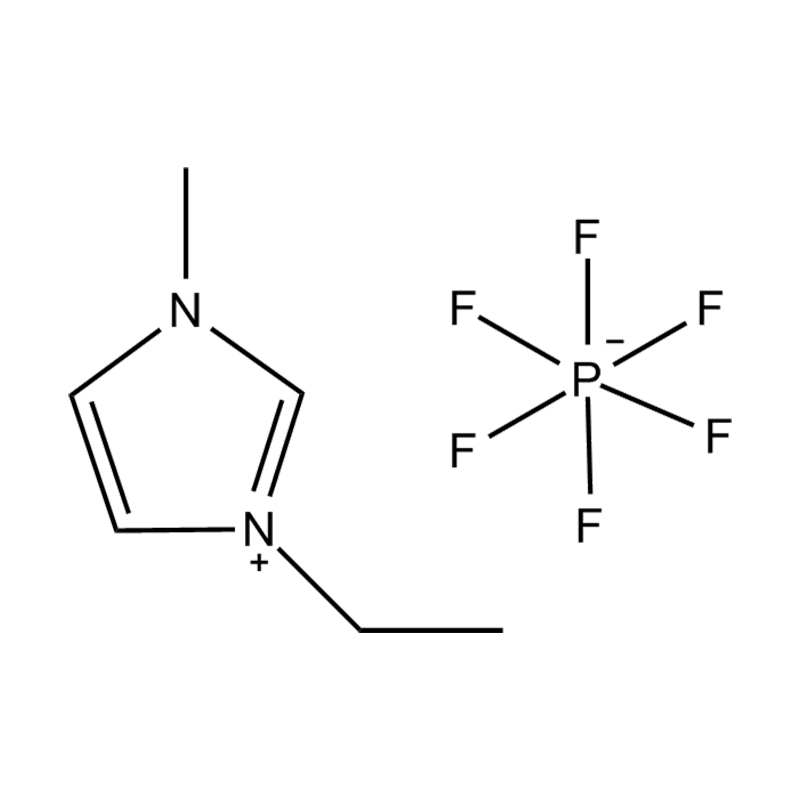
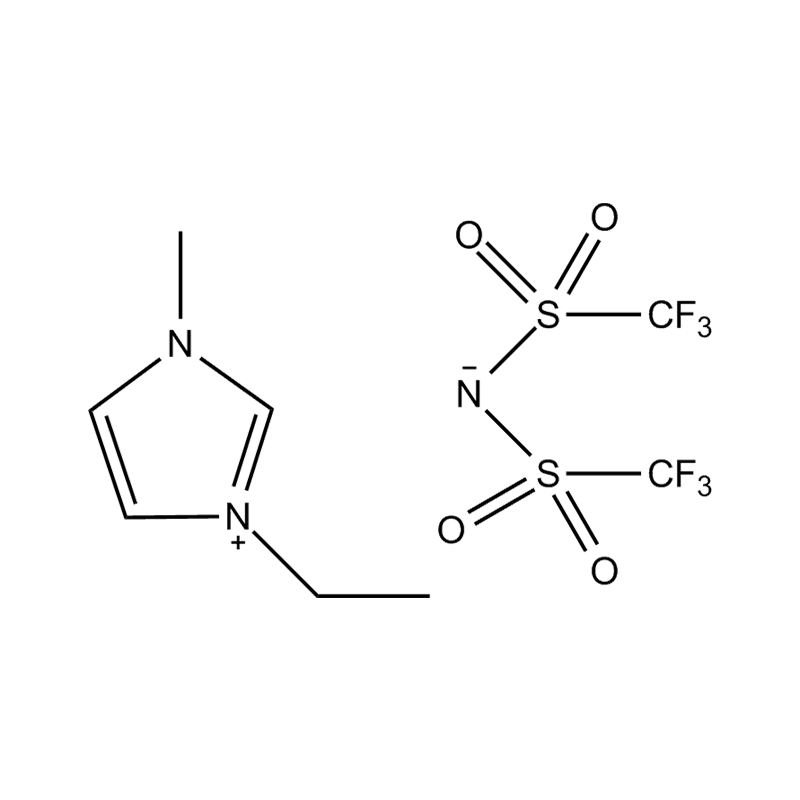
Les liquides ioniques constituent ici une boîte à outils pratique car le cation et l’anion peuvent être sélectionnés presque indépendamment. Un cation ammonium quaternaire associé à un anion fluoré, par exemple, donne un sel thermiquement stable, essentiellement non volatil, qui se fond dans un polymère ou un revêtement sans l'odeur ni l'évaporation provoquées par les tensioactifs antistatiques classiques.
 Liquide ionique d'ammonium quaternaire de tétrafluoroborate de tétraéthylammonium Tétrafluoroborate de tétraéthylammonium de pureté 99 %, CAS 429-06-1, un liquide ionique d'ammonium quaternaire pour les applications de catalyse, d'électrolytes et d'additifs industriels. Voir le produit →
La structure régit également les détails. Les chaînes alkyles plus longues et les anions plus gros ont tendance à ramollir un film et à ralentir le mouvement des ions, tandis que les anions plus petits et plus polaires augmentent la conductivité et la sensibilité à l'humidité. Les liquides ioniques à base d'hydroxyle et d'éther sont souvent choisis lorsque la compatibilité avec une résine polaire ou un revêtement à base d'eau est importante. Définissez d’abord la bande de résistivité, la température de traitement et le régime de nettoyage, puis laissez la chimie suivre.
Dans les formulations de revêtements et de films, les additifs ioniques représentent généralement une petite fraction du mélange, souvent autour de un à cinq pour cent du poids sec du film, ajusté à la hausse uniquement jusqu'à ce que la résistivité cible soit atteinte.
Garder un projet sur la bonne voie
Un revêtement conducteur sur plastique est un système plutôt qu’un produit. Le polymère, le prétraitement, la chimie, le durcissement et la mise à la terre doivent tous s'accorder les uns avec les autres, et une faiblesse dans l'un d'entre eux se traduit par un échec sur le terrain.
La discipline qui fonctionne n'est pas glamour : mesurer l'énergie de surface avant de choisir un revêtement, tester l'adhérence avant la mise à l'échelle et vérifier les performances après des cycles d'humidité et de chaleur plutôt que seulement le jour de la fabrication des pièces.
Si vous souhaitez discuter d'un substrat spécifique, d'une cible de résistivité ou d'une chimie additive, notre équipe technique est heureuse de vous aider .